-
-
{{item.name}}
{{classTitle_1}}-
{{item.name}}
{{classTitle_2}}-
{{item.name}}
{{classTitle_3}}{{classInfo.name}} -
-
-
{{item.name}}
{{classTitle_1}}-
{{item.name}}
{{classTitle_2}}-
{{item.name}}
{{classTitle_3}}{{classInfo.name}} -
-
-
{{item.name}}
{{classTitle_1}}-
{{item.name}}
{{classTitle_2}}-
{{item.name}}
{{classTitle_3}}{{classInfo.name}} -
-
-
{{item.name}}
{{classTitle_1}}-
{{item.name}}
{{classTitle_2}}-
{{item.name}}
{{classTitle_3}}{{classInfo.name}} -
-
-
{{item.name}}
{{classTitle_1}}-
{{item.name}}
{{classTitle_2}}-
{{item.name}}
{{classTitle_3}}{{classInfo.name}} -
-
-
{{item.name}}
{{classTitle_1}}-
{{item.name}}
{{classTitle_2}}-
{{item.name}}
{{classTitle_3}}{{classInfo.name}} -

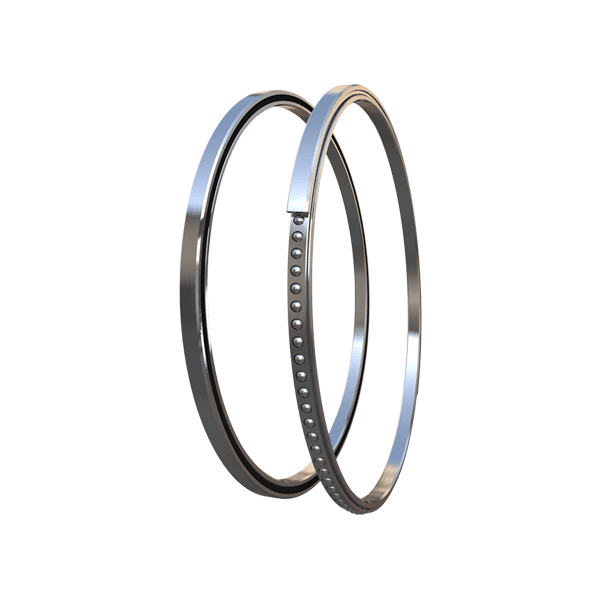
{{item.name}}
{{t.code}}
资讯
{{t.contentTitle}}
{{searchInfo.code}}
{{searchInfo.contentTitle}}
{{searchInfo.contentDescription}}